Меню

От комплектующих к готовой машине: как в Казахстане производят сельхозтехнику CLAAS и HORSCH
07.10.2026
От комплектующих к готовой машине: как в Казахстане производят сельхозтехнику CLAAS и HORSCH

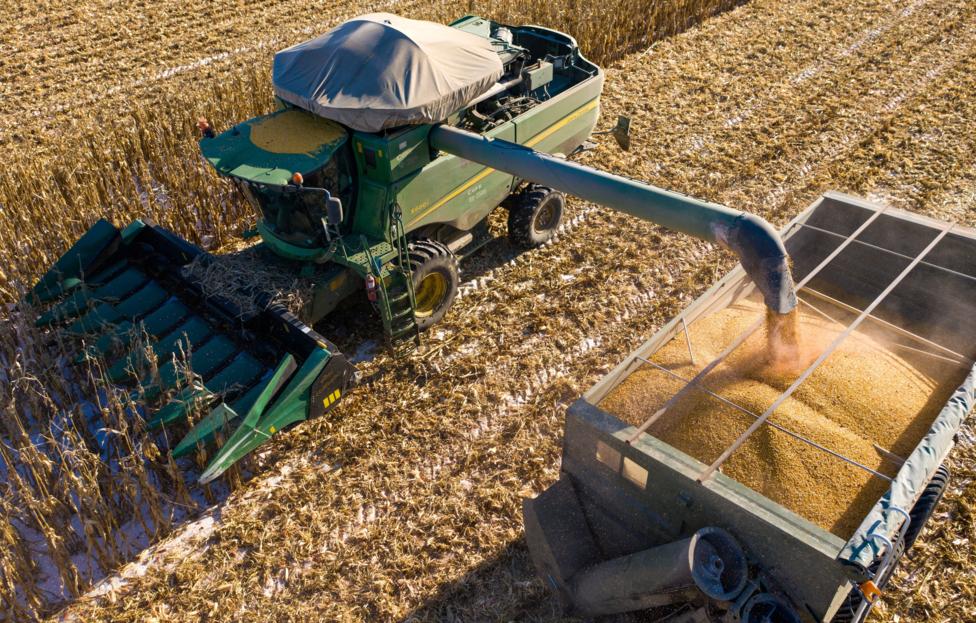
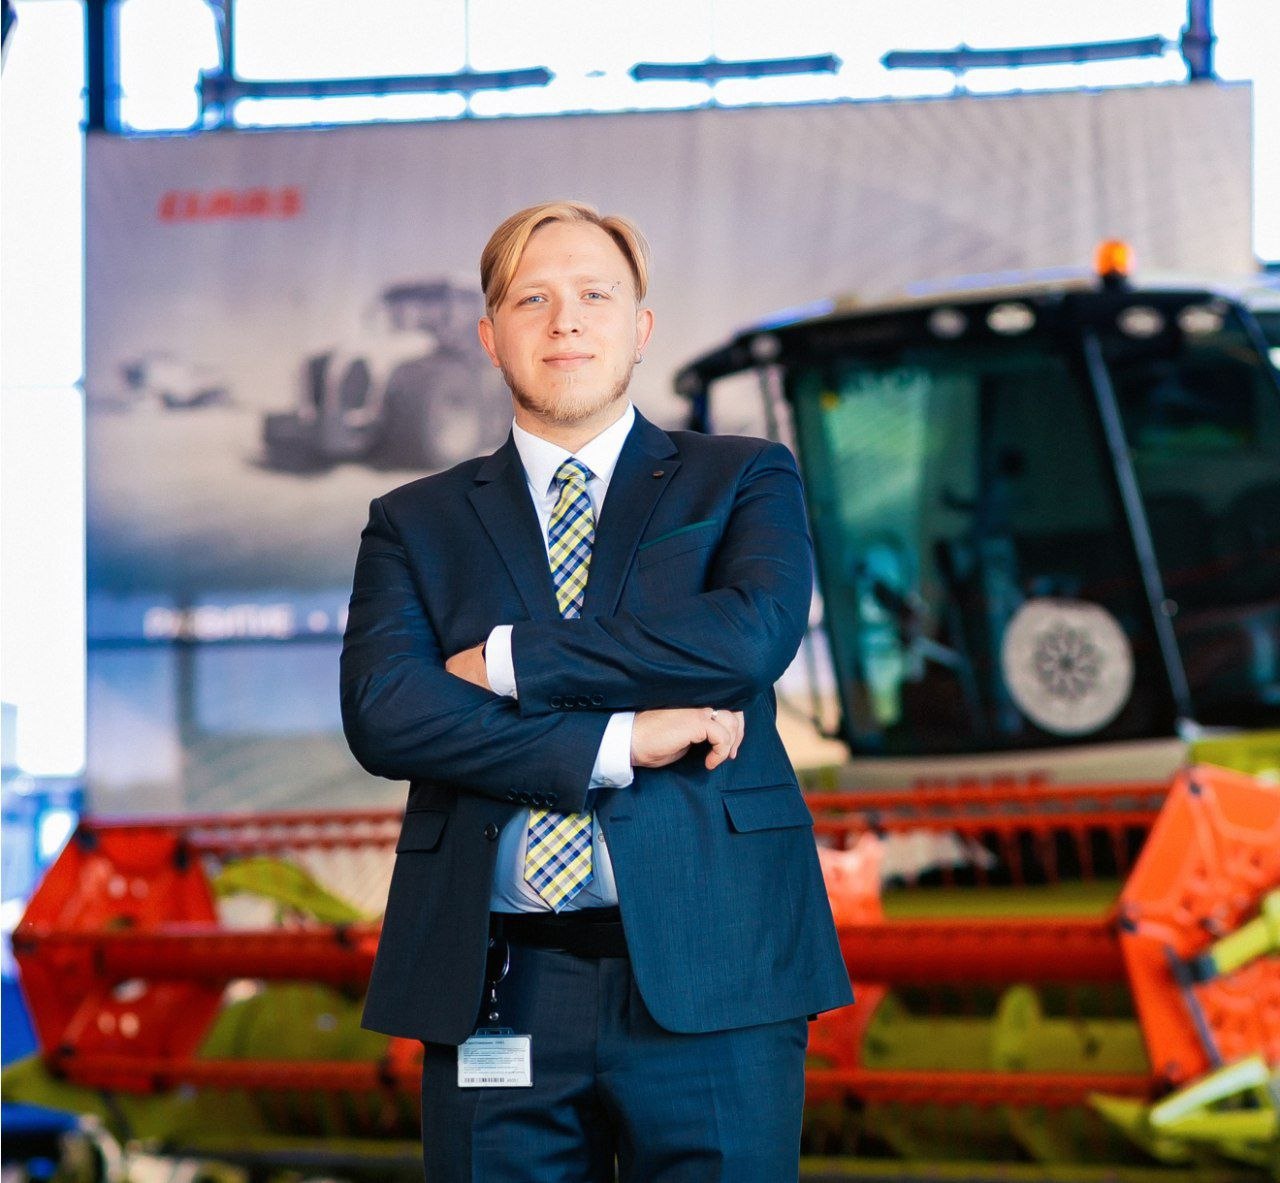
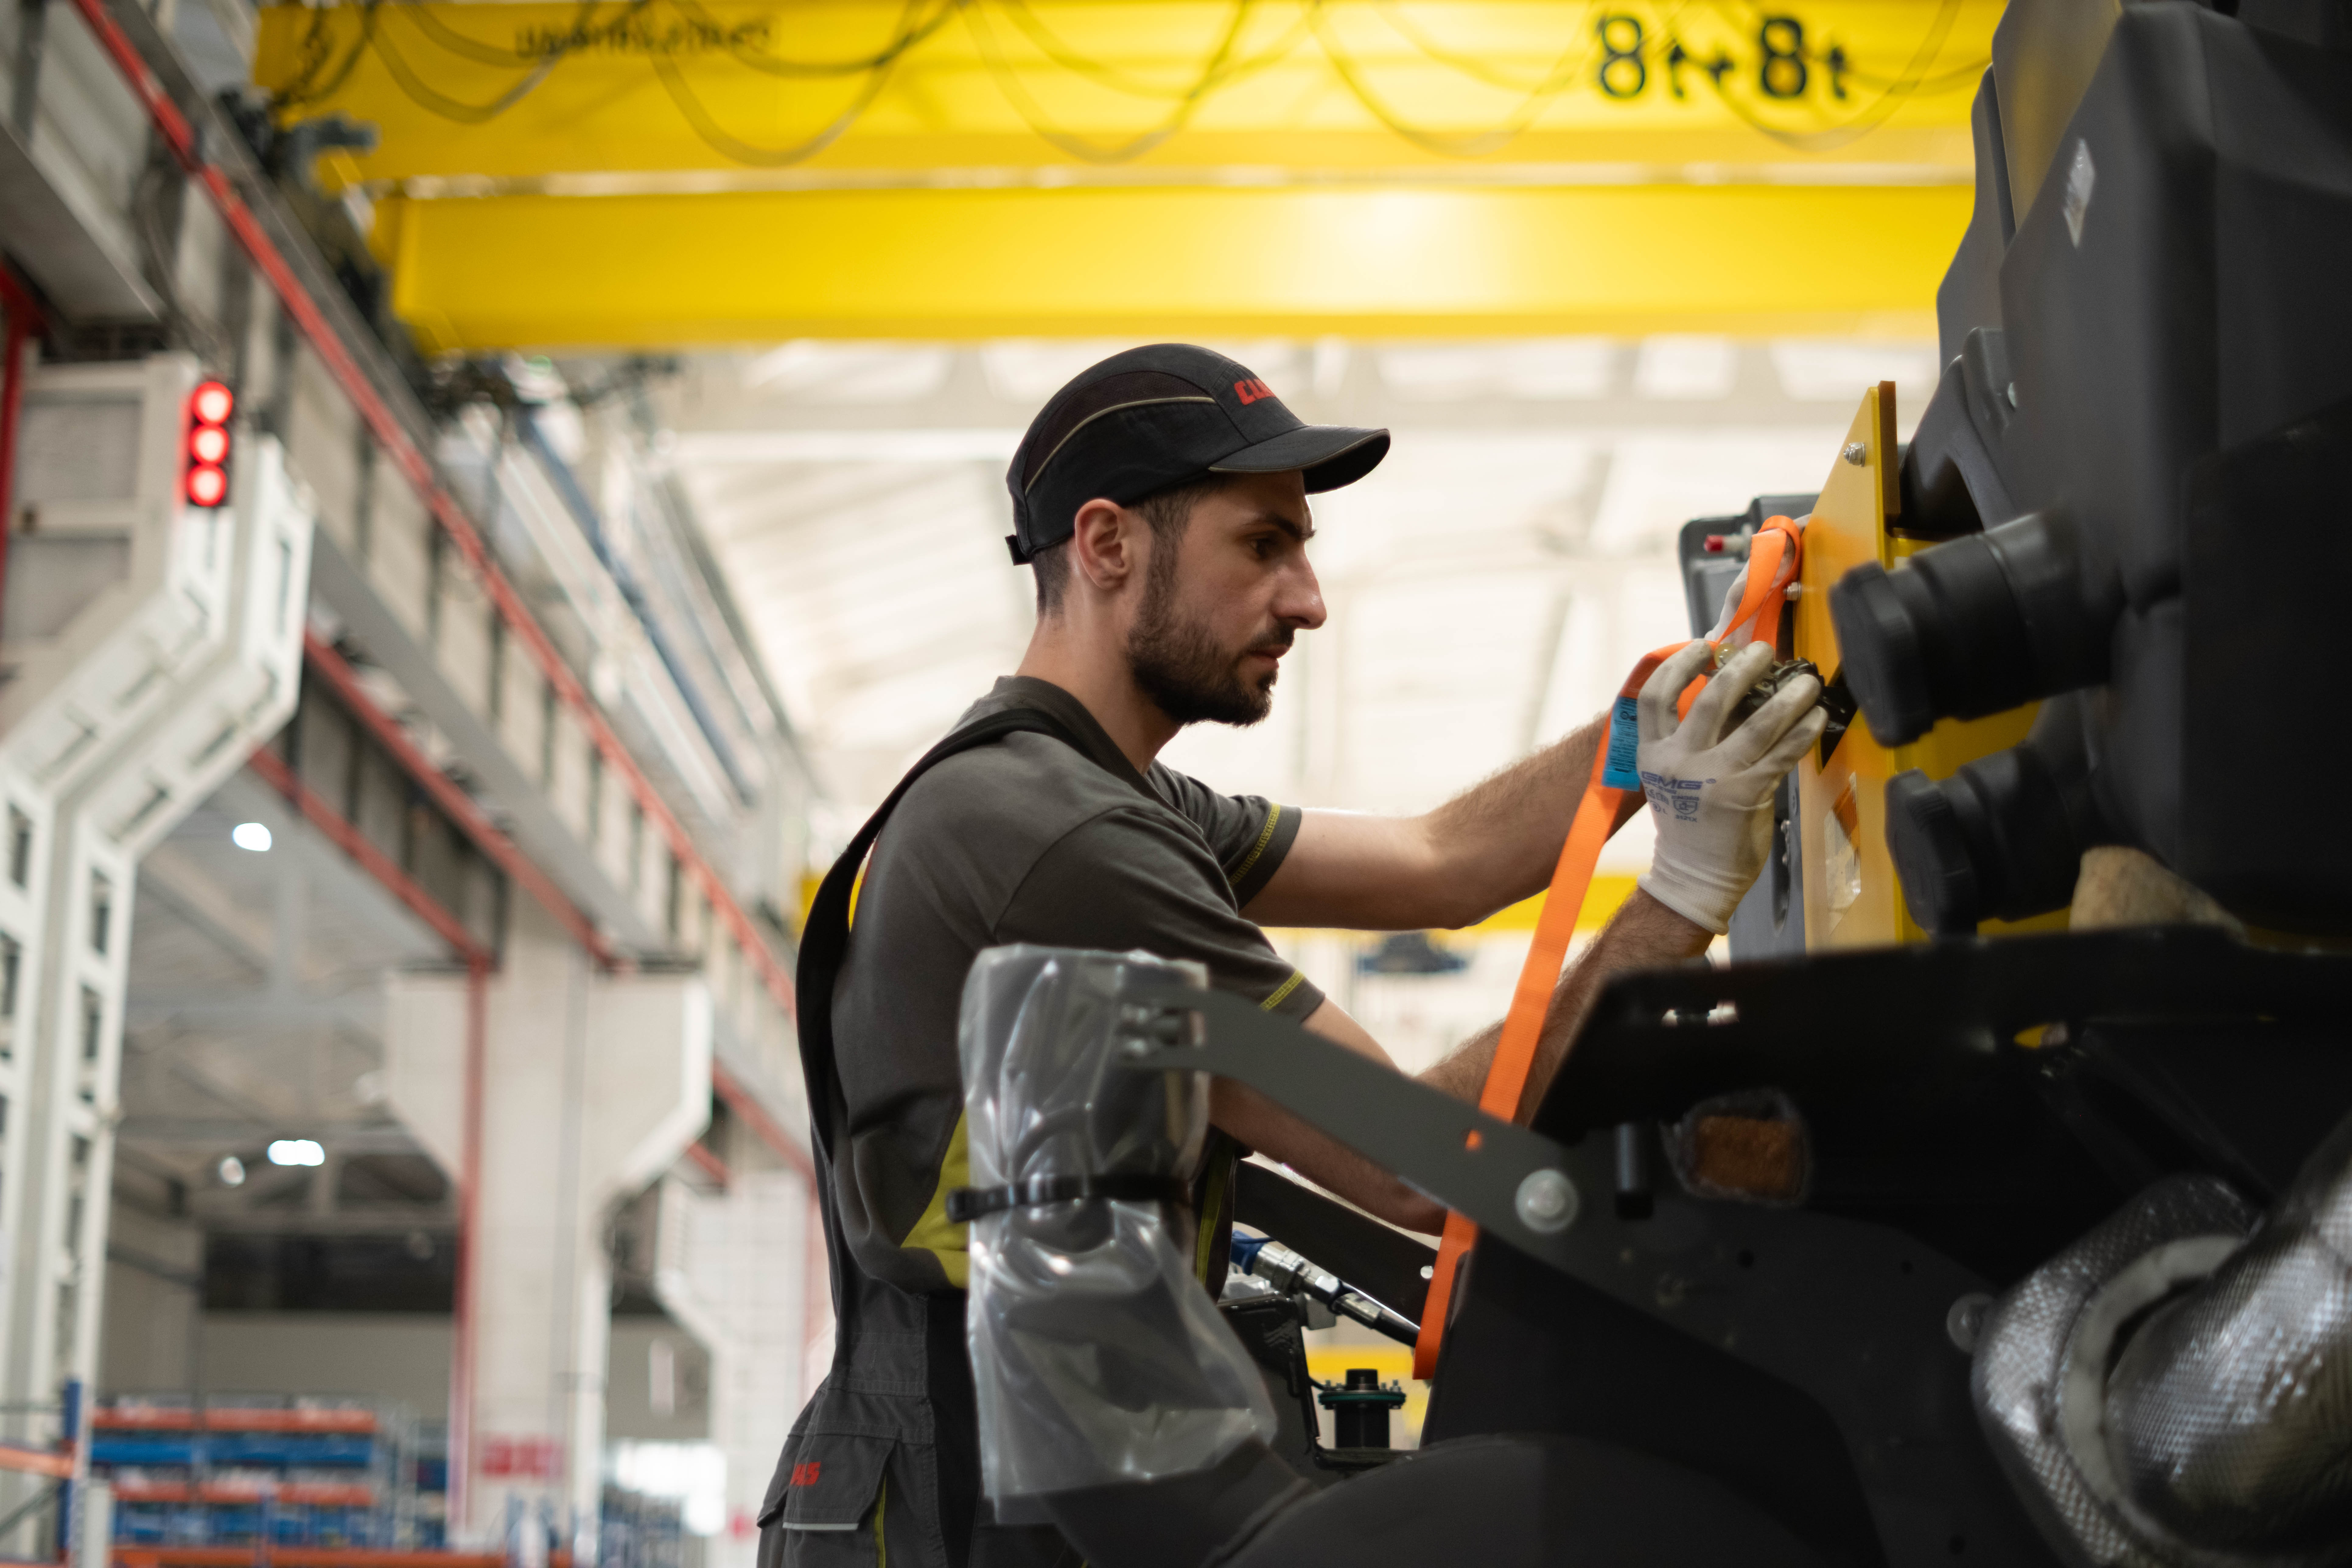
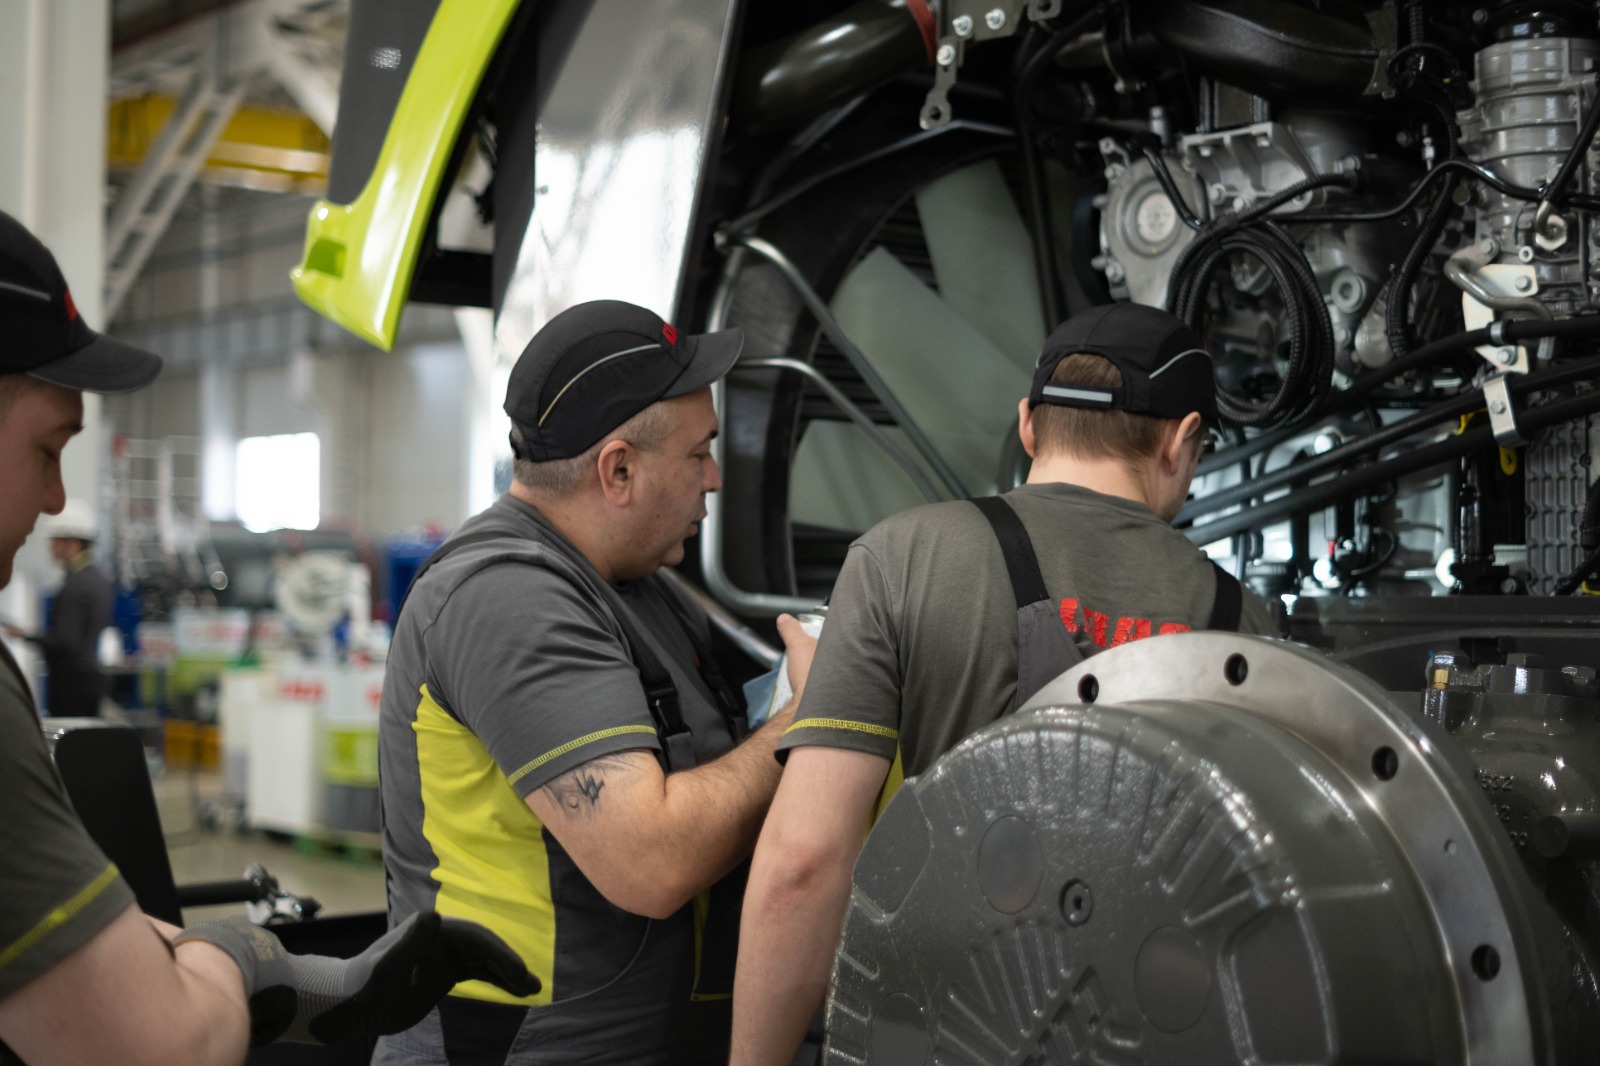
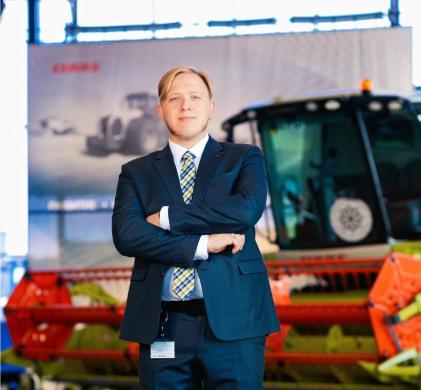
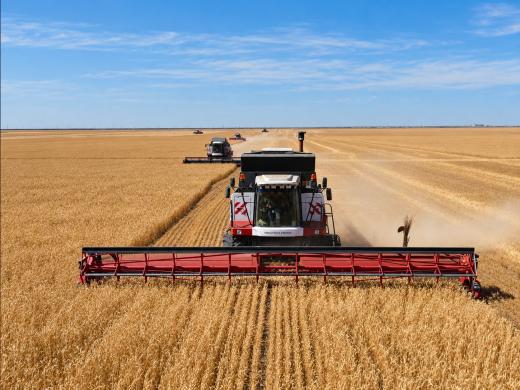
«Сделано в Казахстане» — значится в документах каждой машины, покидающей площадку СТ ЭСЭМБЛИ. Приобретая эту технику при государственной поддержке, аграрий получает машину, всецело соответствующую стандартам качества CLAAS и HORSCH. О том, как удается производить продукцию, отвечающую высоким требованиям брендов, редакция World of NAN выяснела в беседе с новым производственным директором СТ ЭСЭМБЛИ Валентином Лазаревым.

— Валентин, в сентябре вы приступили к работе в СТ ЭСЭМБЛИ в должности производственного директора. Для СТ ЭСЭМБЛИ вы человек новый, но далеко не из новых для компании CLAAS. Не так ли?

— Да, мой профессиональный путь действительно тесно связан с CLAAS. Получив высшее образование по специальности инженера-конструктора и проработав по специальности пять лет, я трудоустроился в отдел качества завода CLAAS в Краснодаре. Круг задач включал в себя работу с поставщиками и проекты по улучшению сотрудничества с ними. Внутренние вопросы качества, связанные с внешними поставками, тоже были в зоне моей ответственности. Тогда и установились у меня контакты со всеми заводами производственной сети CLAAS, в том числе с предприятием в Ташкенте, куда я затем был командирован для координации сборки техники CLAAS, обеспечения качества продукции и организации закупок, в том числе у узбекских поставщиков. И вот следующее мое место работы — в СТ ЭСЭМБЛИ, где выпускают технику уже не только CLAAS, но и HORSCH.

— Имея за плечами около десяти лет опыта работы в CLAAS, что вы отметили, придя в СТ ЭСЭМБЛИ?

— Прежде всего меня поразил кадровый состав. Коллектив состоит из сильных профильных специалистов. На предприятии поддерживаются корпоративная культура и культура производства.

Второй момент, впечатливший меня на производственной площадке, — техническое оснащение. Здесь есть все, что ожидаешь увидеть в филиале европейской компании, причем как в плане оборудования, так и в разрезе инфраструктуры. Все производственные посты и участки, склады, вся территория организованы и содержатся на высоком уровне.

И я уверен, что такая комбинация крепкой команды с выраженной культурой производства и обеспеченности с технической точки зрения позволит нам много чего реализовать в производственном плане.

— И какие задачи сейчас стоят у предприятия прежде всего?

— Мы готовимся к новому производственному сезону, который обещает стать очень интересным не только объемами производства, но и уходом в декомпозицию. Здесь уже произвели шесть комбайнов TRION с наклонной камерой собственной сборки — до этого камеры поставлялись нам как готовый узел. Поэтому ввиду расширения круга стоящих перед нами задач необходимо в первую очередь обеспечить своевременное поступление комплектующих. Цепочка поставок для нас — ключевой фактор в работе, поскольку предприятие сравнительно небольшое по размерам, и мы не можем завезти заранее большой объем компонентов — площади не позволяют, да и с финансовой точки зрения это нецелесообразно.

Речь идет прежде всего о поставках как от европейских, так и от казахстанских компаний. Заводы из Германии, Франции, Венгрии, России поставляют нам компоненты и узлы. Возможно, что в новом производственному году пул поставщиков из Казахстана пополнится еще двумя предприятиями. Всю эту цепочку поставок нужно сейчас, на старте, синхронизировать, согласовать производственную программу и графики отгрузки. Только при своевременном поступлении материалов мы сможем обеспечить работу согласно планам.

Примерно год назад в СТ ЭСЭМБЛИ на базе бухгалтерского модуля стали использовать ERP-систему, суть которой в грамотном планировании ресурсов, автоматизации и управлении бизнес-процессами предприятия, по сути, это нервная система нашего предприятия. Теперь мы ее «дописываем» под себя, чтобы закупки, логистика, отгрузки, управление сборкой были синхронизированы максимально. Данные из программы используем и для оформления своих заказов у поставщиков.

Касательно актуальной работы с местными поставщиками: на данном этапе нам необходимо добиться гарантий, что по срокам и качеству поставляемых компонентов они нас не подведут.
 

— Насколько широка сегодня сеть казахстанских поставщиков?
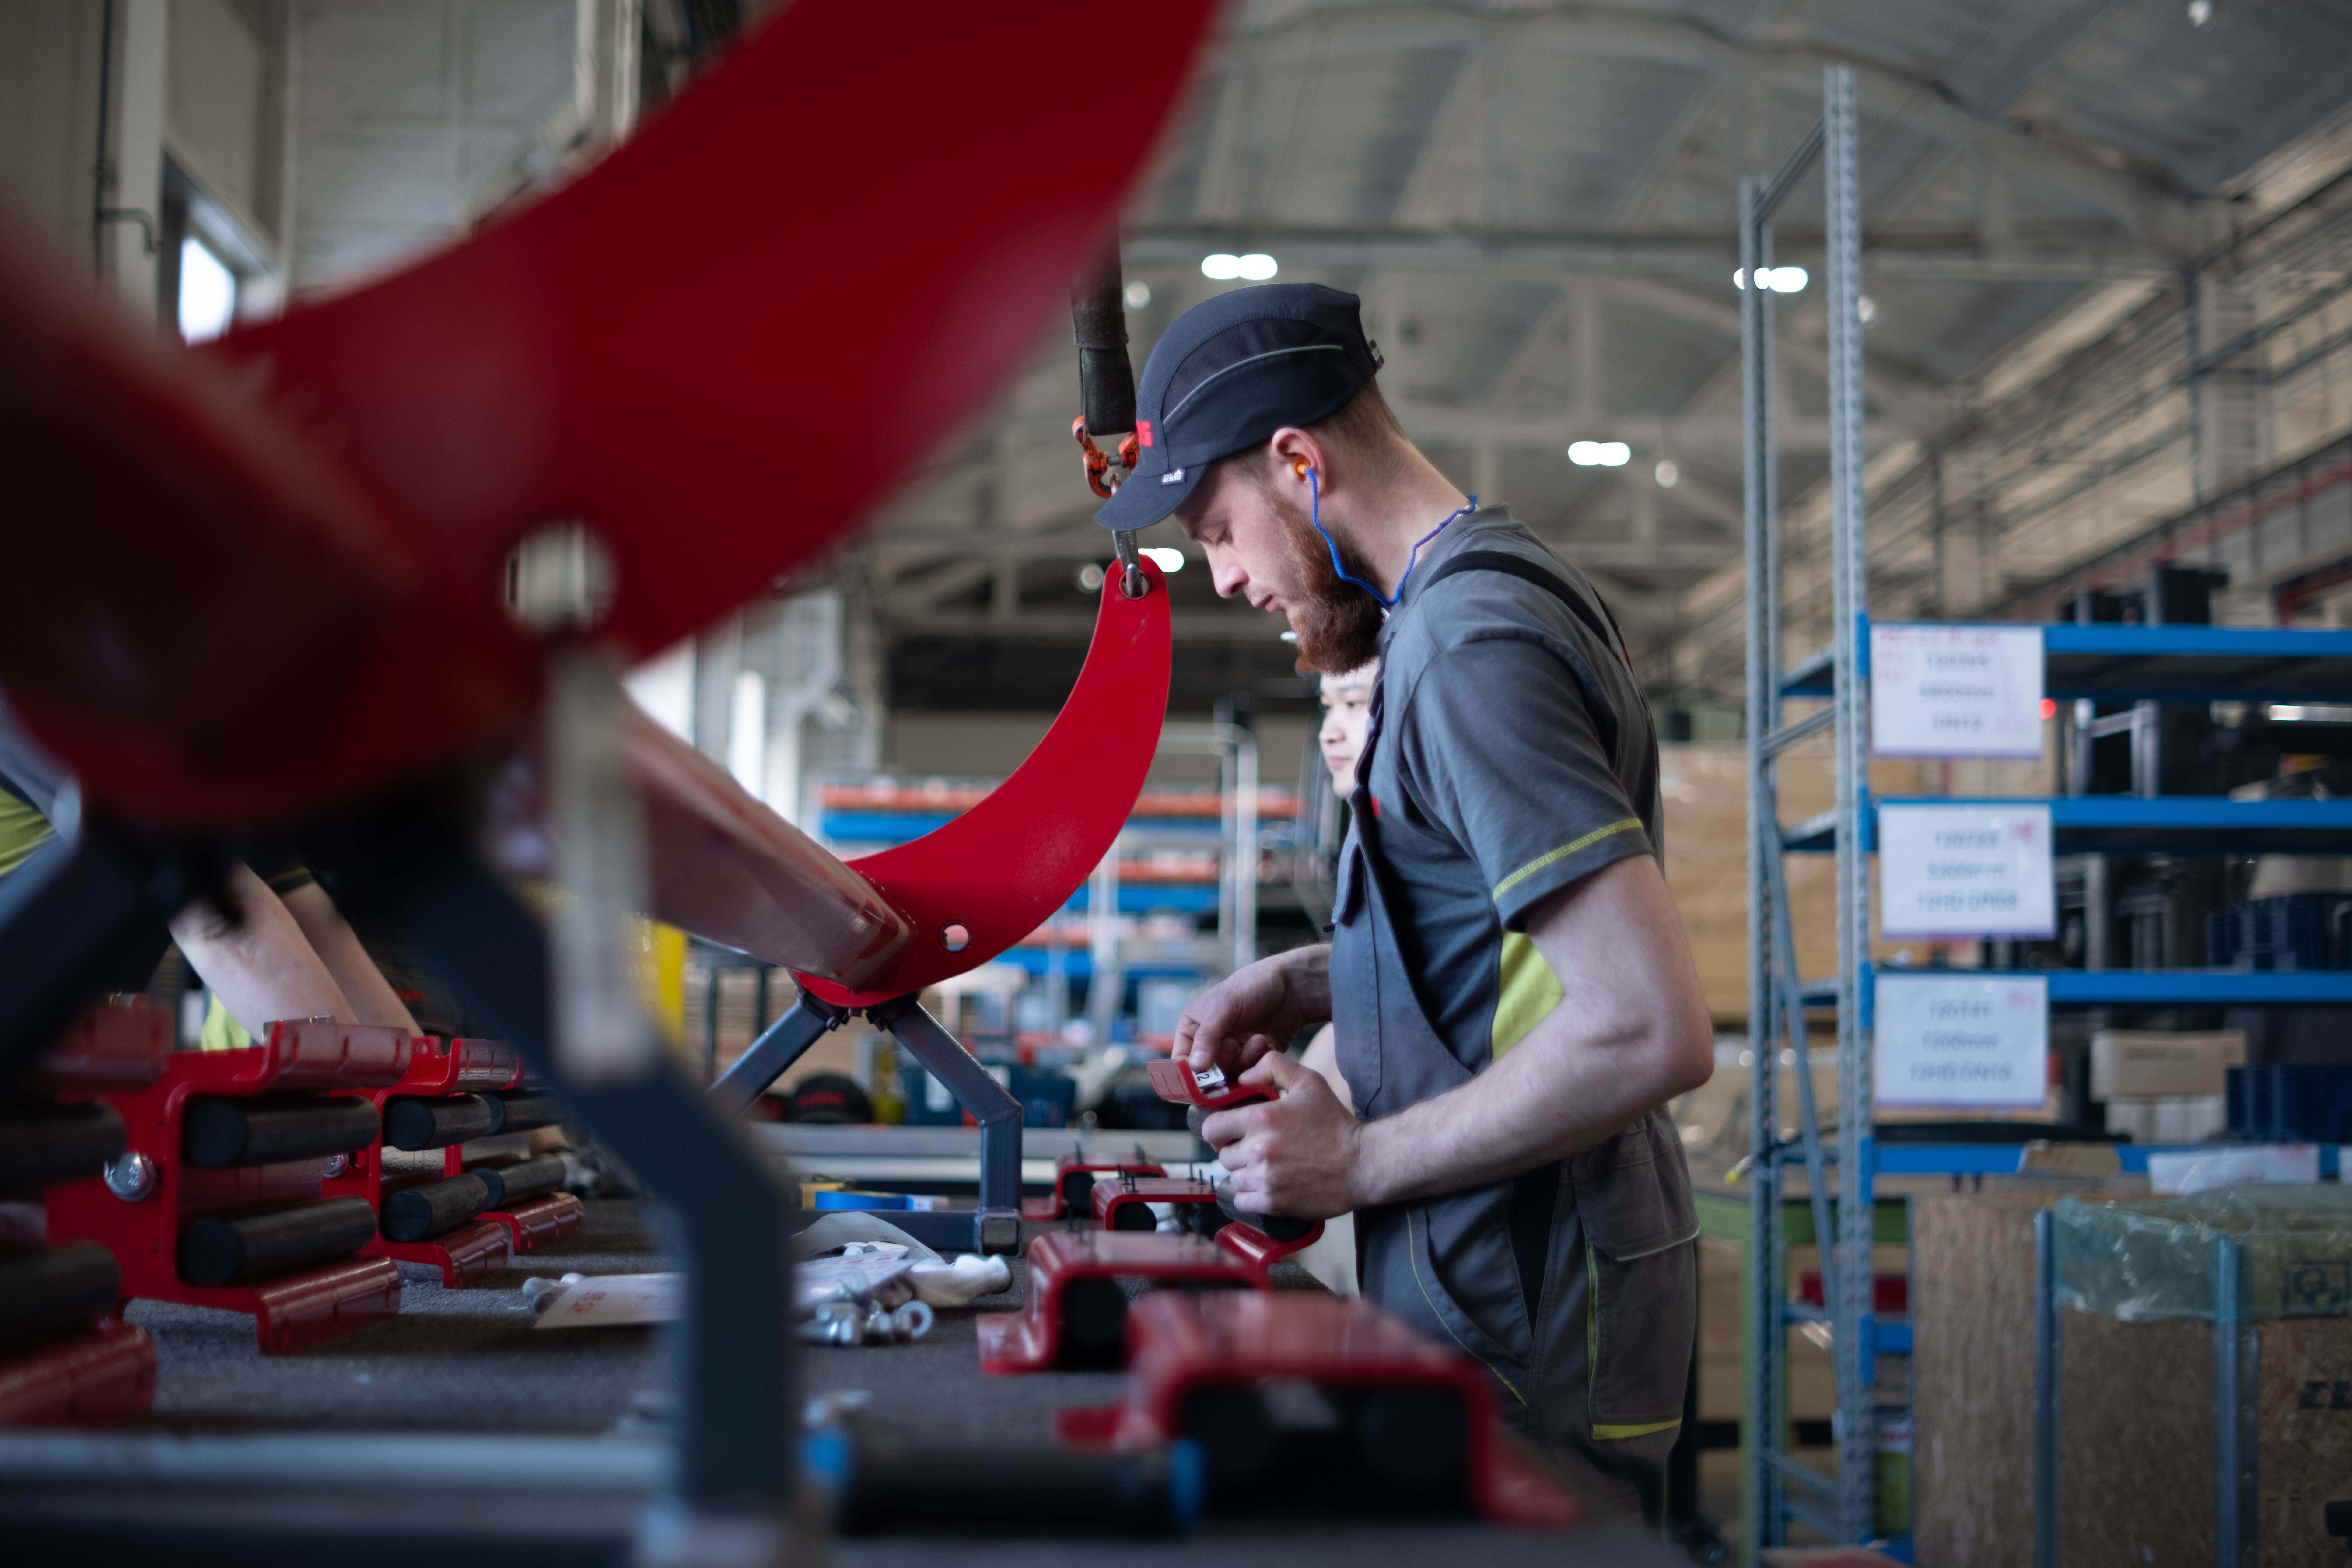
— Это пять аккредитованных компаний, с которыми мы сотрудничаем уже не первый год, плюс две рассматриваются нами как потенциальные поставщики. Мы постоянно ищем новые возможности сотрудничества. Однако при всем желании увеличить долю местных компонентов для соответствия требованиям по локализации не так просто.

Дело в том, что в мировой практике очень многие компоненты и узлы тракторов, комбайнов и жаток, а также посевных комплексов делаются в стенах головных заводов CLAAS, HORSCH или же поставляются специализированными предприятиями, десятилетиями производящими конкретные элементы компонентной базы. Здесь же, в Казахстане, мы со своими сравнительно небольшими партиями заказов вынуждены вовлекать в процессы поставщиков с очень обширным портфолио. Наши поставщики имеют широкий профиль: кроме металлообработки и сварки выполняют, например, покраску.

Нужно сказать, что со многими предприятиями мы зачастую начинаем строить работу с нуля. Если они недостаточно подготовленные с точки зрения тех процессов, к которым в сотрудничестве с европейцами привыкли в стенах СТ ЭСЭМБЛИ, то приходится помогать с планированием и синхронизацией, подсказывать, как избегать производственных рисков.

— То есть найти поставщика — уже сложность, а такого, который обеспечит поступление комплектующих стабильного качества, соответствующего стандартам CLAAS и HORSCH, еще сложнее?

— Сложно, но не невозможно. Нам удается найти потенциальных партнеров. Далее, на очередном этапе локализации сборки, когда вводится новый компонент местного производства, мы проводим его валидацию на соответствие требованиям к качеству, оцениваем потенциал обеспечения стабильности качества в процессе изготовления. Нередко процесс валидации затягивается, поскольку мы не располагаем собственной лабораторией с координатно-измерительной машиной и для проверки многие детали приходится возить в Германию, в некоторых случаях подключаем независимые лаборатории.

Процесс валидации не быстрый, но без него никуда. Далее следуют предсерийный выпуск и полевые испытания. После этого мы контролируем качество в рамках своего предприятия — перед конвейером у нас входной контроль. Хотя этот этап — последняя инстанция, и если тут что-то обнаружится, то…

Да, мы статистически контролируем работу поставщика. Но, посудите сами, оплачивая работу поставщика, мы вправе рассчитывать, что на своем производстве он сделает работу на все 100 %. Партнеры финансово заинтересованы в выстраивании стабильного процесса, который позволит гарантировать то качество, которое не требовало бы дополнительных проверок с нашей стороны.

Такая наша взыскательность оправданна. Она продиктована правилами и требованиями концернов, с которыми мы работаем. Поэтому компоненты с отклонением от европейских стандартов к производству не допускаются, иначе как бы мы могли гарантировать клиентам, что они покупают технику CLAAS и HORSCH, всецело соответствующую мировым стандартам качества брендов?

— Входной контроль перед конвейером — один из этапов трехуровневой системы производственного контроля на СТ ЭСЭМБЛИ, есть еще тестовая кабина и финальный чек-лист…

— Да, все так. Дополнительный элемент — ворота качества на каждом сборочном посту. Важно, что в этом году мы улучшили нашу систему: добавили важные раунды управления несоответствиями, когда все ошибки фиксируются и команда их детально просматривает, затем устраняет. В отношении обнаруженных ошибок идет обмен информацией, действия синхронизируются. К завершению сезона обязательно проводится анализ ошибок, чтобы не допустить их возникновения в новом. Такая командная работа над ошибками не случайна, поскольку мы планируем в большей степени вовлекать в процессы самих рабочих и начальников участков для самоконтроля.

Своих ребят ставим уже и на продукт-аудит — это еще один элемент системы контроля качества, при котором основательной проверке подвергаются уже прошедшие обкатку готовые машины, выбранные случайным образом. Коллеги прошли подготовку, располагаем мы и нужным инструментарием.

Вовлекая людей в процесс все глубже, мы стараемся больше воздействовать именно на сам процесс, а не на сквозной контроль элементов. Все проконтролировать невозможно, а если процесс настроен правильно, то и результат будет без изъянов.

И еще один момент, касательно качества выпускаемой продукции. В этом году мы настроили отдельный монитор затрат на выявление и устранение несоответствий, недоработок, брака, дополнительных смен. Это важно для понимания, поскольку данные затраты напрямую влияют на наши финансовые результаты. Устраним слабые места — останемся с бо́льшим выигрышем.

— Судя по всему, процессы на СТ ЭСЭМБЛИ уже выстроены по стандартам CLAAS. Значит ли это, что ваше предприятие уже могут оценивать по внутренней системе эффективности концерна CLAAS Excellence System?

— Да, мы включены в мониторинг эффективности предприятий CLAAS. С прошлого года на предприятии внедрена система учета ключевых показателей в соответствии с требованиями CLAAS Excellence System. То есть уже сейчас мы можем «разговаривать» с другими предприятиями концерна на языке эффективности, общепринятом для всех, и сравнивать себя с другими. Правда, чтобы выйти в топ рейтинга CLAAS Excellence System, нам предстоит много чего сделать. В частности, ориентироваться на бережливое производство. Поскольку хочется, чтобы персонал подходил к данному вопросу не формально, а понимал, что это не пустая рутина, мы проводим специальные тренинги, на которых производственникам объясняют суть подхода, говорим о методологии, направленной на улучшение производственных процессов и снижение случаев ошибок. Нам также важно, чтобы люди хотя бы на уровне ключевых специалистов были обучены проектному менеджменту и активно его использовали.

— Персонал обучается, развиваются элементы автоматизированного контроля качества и планирования производства. А что же само производство, оно ведь тоже требует развития?

— Про то, что предсерийная сборка наклонных камер у нас сложилась успешно, уже упоминал. Пока ее готовили, было установлено, какая дополнительная транспортная оснастка необходима. Теперь отдельная линия практически укомплектована, и в 2027 году приступаем к серийному производству наклонных камер.

Еще один этап — наращивание производства жаток и посевных комплексов. Скорее всего, поменяется планировка линии сборки навесной и прицепной техники, будут внедряться дополнительные инструменты и системы.

Перестановка в стенах цеха требует от нас перепланировки складов — строится холодный склад, а также увеличиваем высоту хранения внутреннего склада до 9 м. Необходимо это и в связи с углублением декомпозиции: с освоением производства отдельных узлов на наших мощностях нужны дополнительные площади как для сборки, так и для хранения расширяющейся компонентной базы.

Уже через год, выполнив очередной этап по локализации производства сельхозтехники, надеемся успешно подтвердить свой статус казахстанского производителя. А еще мы рассчитываем на то, что все наши проекты будут выполнены в срок и наряду с более развитой складской инфраструктурой мы сможем эффективно работать, используя доведенную до совершенства собственную ERP-систему. Есть планы и на увеличение численности персонала.

Затраты на все это не из малых, но они нам приятны, поскольку сопряжены с ростом самой компании, увеличением эффективности производства и прибыльности, возможностями обеспечивать местных аграриев высокопроизводительной техникой мировых брендов, сделанной именно в Казахстане.


Смотрите больше интересных агроновостей Казахстана на нашем канале telegram, узнавайте о важных событиях в facebook и подписывайтесь на youtube канал и instagram.

Обсуждение

0 коментарии